
Visualizações: 0 Autor: Editor do site Horário de publicação: 08/07/2026 Origem: Site


A embalagem blister médica pode falhar muito antes de aparecer uma rachadura visível ou uma vedação fraca. Uma cavidade inadequada, um dispositivo mal posicionado, um material de fechamento incompatível ou um parâmetro de formação não controlado podem comprometer a proteção durante a esterilização, transporte, armazenamento ou abertura. Portanto, um processo confiável começa com os requisitos do produto e não com uma máquina de embalagem. O guia a seguir explica como os blisters médicos passam dos insumos do projeto até a produção final, incluindo ferramentas, formação, carregamento, vedação, inspeção, validação e prevenção de defeitos para doses farmacêuticas, componentes de diagnóstico e dispositivos médicos.
A primeira decisão não é o formato da cavidade. É a proteção que a embalagem deve proporcionar durante toda a vida útil pretendida. Os engenheiros devem documentar as dimensões do produto, peso, áreas frágeis, características pontiagudas, sensibilidade a partículas, orientação, método de abertura, condições de armazenamento, riscos de distribuição e requisitos de esterilização. Para um dispositivo estéril, o sistema de embalagem também deve manter a integridade até o ponto de uso. A ISO 11607-1 aborda materiais, sistemas de barreira estéreis e sistemas de embalagem para dispositivos médicos esterilizados terminalmente, tornando essas entradas de design parte de uma estratégia de embalagem mais ampla baseada em riscos, em vez de detalhes de produção opcionais.
O dispositivo deve assentar de forma segura, sem compressão excessiva ou movimento descontrolado. É necessária folga para carregamento, variação de material e fácil remoção, enquanto nervuras, cortes inferiores, recursos de retenção e transições arredondadas podem ajudar a controlar o movimento. Os cantos agudos não devem concentrar a tensão em áreas formadas finas ou ameaçar a tampa durante a distribuição. Os primeiros protótipos de A embalagem blister personalizada permite que a geometria da cavidade, a largura do flange, o comportamento de encaixe, a apresentação e o método de manuseio sejam revisados antes da finalização do ferramental de produção. O processo de serviço publicado da Kesheng inclui análise de requisitos, desenhos, produção de moldes, amostras, confirmação do cliente e controle de qualidade da produção.
A seleção do material deve seguir a aplicação. A transparência pode apoiar a inspeção visual, enquanto a rigidez, a resistência ao impacto, a compatibilidade química, o comportamento de vedação e a compatibilidade de esterilização influenciam a estrutura final. tem PET, PVC, PS e PP entre seus materiais blister disponíveis, mas a escolha correta ainda depende do dispositivo e do processo de embalagem validado. As soluções de embalagem clamshell podem ser adequadas para acessórios não estéreis, apresentação secundária protetora ou produtos que exigem um invólucro articulado, mas não devem ser tratadas automaticamente como sistemas de barreira estéreis.
A produção começa com desenhos aprovados que definem as dimensões da cavidade, flange, ângulos de inclinação, raios de canto, linha de corte, material e tolerâncias críticas. A equipe de projeto deve comparar essas dimensões com amostras reais de produtos, em vez de confiar apenas em dados nominais. Os componentes de diferentes lotes de produção podem variar ligeiramente, e uma cavidade baseada em uma amostra excepcionalmente pequena ou grande pode criar problemas de carregamento ou retenção posteriormente.
Após a aprovação do desenho, o molde de conformação e as ferramentas de corte são produzidos e inspecionados. A precisão da ferramenta afeta a profundidade da cavidade, a distribuição da parede, a planicidade do flange, a repetibilidade e a qualidade do corte final. Uma execução do protótipo deve confirmar que o dispositivo pode ser carregado sem força, permanece na posição pretendida e pode ser removido sem danificar o produto ou contaminar a superfície de apresentação. Kesheng descreve a precisão do molde, durabilidade, acabamento superficial, produção de amostras e confirmação de amostras como etapas controladas antes da produção completa.
Antes da formação, a folha plástica recebida deve ser verificada em relação às suas especificações. Variação de espessura, contaminação, arranhões, rachaduras, transparência inconsistente ou condições de armazenamento inadequadas podem afetar o aquecimento e a consistência da cavidade. O rolo ou chapa de material é então posicionado no equipamento de termoformagem e aquecido até atingir uma condição de conformação controlada. O calor excessivo pode afinar ou distorcer o material, enquanto o calor insuficiente pode causar cantos incompletos, má definição ou paredes irregulares.
Vácuo, pressão ou uma combinação de forças de conformação puxam a folha amolecida contra o molde. O resfriamento estabiliza a cavidade antes da liberação. As configurações críticas dependem do material, espessura da chapa, profundidade da cavidade, temperatura da ferramenta, tempo de ciclo e projeto do equipamento. Kesheng afirma que seu monitoramento de produção abrange temperatura de aquecimento, nível de vácuo e tempo de moldagem, seguido por verificações de aparência de rachaduras, bolhas, deformação e outros defeitos visíveis.
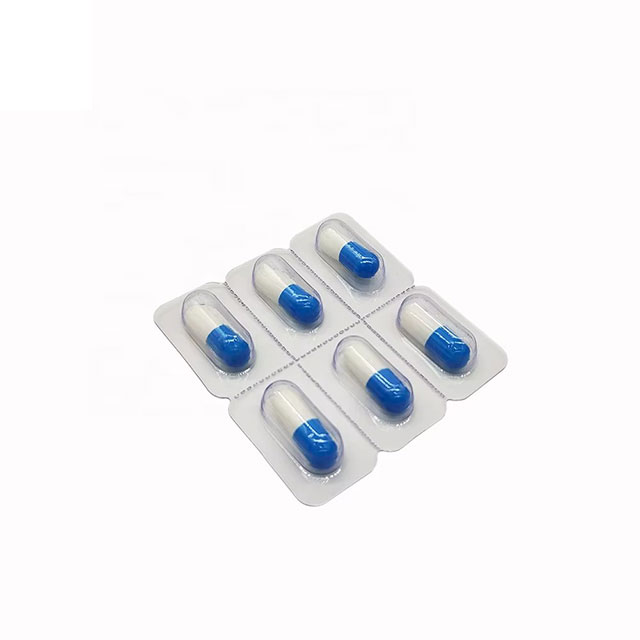
A bandeja formada deve estar limpa e dimensionalmente aceitável antes do carregamento do produto. O carregamento pode ser manual para montagens de baixo volume, complexas ou delicadas, ou automatizado quando a geometria do produto e o volume de produção suportam uma alimentação confiável. Independentemente do método, o dispositivo deve entrar na cavidade correta na orientação especificada sem danos, falta de componentes, detritos presos ou interferência no flange de vedação. Acessórios e controles visuais podem reduzir erros de orientação.
Para embalagens blister médicas seladas, o material de fechamento é alinhado sobre um flange limpo e contínuo. Parâmetros de vedação como temperatura, pressão, tempo de permanência e alinhamento das ferramentas devem criar uma ligação consistente sem vazamentos no canal, rugas, queimaduras, distorção do flange ou danos ao produto. A janela do processo deve levar em conta a variação normal nos materiais e equipamentos, em vez de depender de uma configuração ideal. A página de embalagens médicas da empresa descreve uma oficina Classe 10000 limpa e livre de poeira, materiais transparentes, personalização e testes de qualidade para embalagens de equipamentos médicos.
Após a formação ou selagem, a teia é cortada em bandejas ou pacotes individuais. O corte e vinco preciso fornece dimensões externas consistentes e bordas lisas, preservando área de flange suficiente para manuseio e vedação. Rebarbas, cantos afiados, cortes incompletos ou desalinhamento de acabamento podem criar riscos de manuseio, interferir na embalagem secundária ou reduzir a área útil de vedação. As peças que requerem montagem são então encaixadas e verificadas quanto ao alinhamento e estabilidade.
As embalagens finalizadas podem receber rótulos, identificação do lote, instruções ou outras informações controladas especificadas pelo fabricante do produto médico. Eles são então dispostos em embalagens secundárias adequadas que limitam o esmagamento, a abrasão, o movimento e a contaminação durante o transporte. O processo de fabricação da Kesheng inclui corte e vinco, montagem, inspeção do produto, vedação, embalagem, amostragem secundária e envio. Seus procedimentos de qualidade também abrangem medições dimensionais, inspeção de aparência, testes de desempenho, registros e rastreabilidade.
Um ambiente de produção limpo e uma embalagem acabada estéril não são a mesma condição. Os controles de sala limpa reduzem a contaminação ambiental e de partículas durante a fabricação, enquanto a esterilização é um processo separado e específico do produto. Para dispositivos esterilizados terminalmente, a bandeja, a tampa, o adesivo ou revestimento, as informações impressas e o produto devem tolerar o método de esterilização selecionado sem fragilização, descoloração, deformação, perda de vedação ou resíduos inaceitáveis. As decisões de embalagem devem, portanto, ser tomadas com o fabricante do dispositivo, o especialista em esterilização e a equipe de qualidade antes da aprovação dos materiais.
Para projetos que envolvam Embalagens de dispositivos médicos , o fornecedor deve receber informações claras sobre se a bandeja é um inserto protetor, um componente de barreira estéril pré-formado ou parte de um sistema de embalagem validado completo. Esta distinção determina a documentação necessária, os controles de limpeza, o projeto do fechamento e as responsabilidades de teste. Kesheng apresenta bandejas blister para dispositivos médicos, opções de personalização, controles de oficina limpa e procedimentos de inspeção, enquanto os clientes permanecem responsáveis por confirmar se a configuração final da embalagem é apropriada para seu produto regulamentado.
A validação do processo estabelece que a formação, a vedação e a montagem podem produzir repetidamente embalagens aceitáveis dentro dos limites operacionais definidos. A ISO 11607-2 aborda especificamente os requisitos de validação para processos de formação, vedação e montagem usados para dispositivos médicos esterilizados terminalmente. Um programa de validação geralmente define a qualificação do equipamento, faixas operacionais, parâmetros críticos, amostragem, critérios de aceitação, condições de desafio, controle de alterações e gatilhos de revalidação. A FDA também reconhece os atuais padrões ISO 11607 para sistemas de barreira estéril de dispositivos médicos e validação de processos de embalagem.
A qualidade da embalagem blister médica deve ser incorporada ao processo, em vez de ser avaliada apenas a partir de amostras acabadas. A inspeção de entrada verifica a condição da chapa, espessura, uniformidade, limpeza e documentação relevante do material. As verificações do molde confirmam dimensões, limpeza, condição da superfície e integridade estrutural. Durante a conformação, os operadores monitoram os parâmetros do processo e inspecionam a definição da cavidade, distribuição da parede, planicidade do flange, clareza, deformação, rachaduras, bolhas e contaminação.
As inspeções concluídas devem estar relacionadas aos riscos identificados durante o projeto. Uma bandeja protetora pode exigir avaliações dimensionais, de compressão, retenção, queda e transporte. Uma configuração de barreira estéril selada também pode exigir métodos validados de resistência e integridade de vedação, simulação de distribuição, estudos de envelhecimento e avaliação pós-esterilização. Os testes selecionados e os limites de aceitação devem refletir o dispositivo real, o material da tampa, o método de abertura, o ciclo de esterilização, a rota de transporte e a reivindicação de prazo de validade, em vez de um padrão genérico de blister. A ISO 11607-1 fornece a estrutura para materiais de embalagem e desempenho do sistema de barreira estéril, enquanto a Parte 2 cobre a validação do processo.
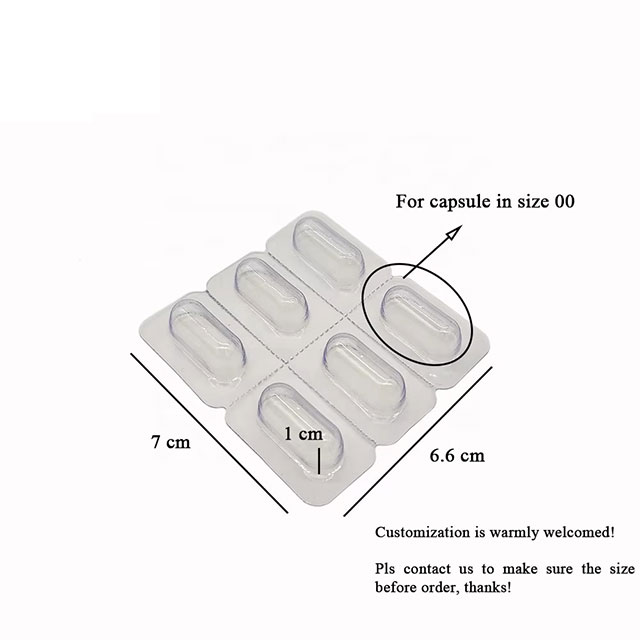
Os registros de inspeção devem identificar o lote de material, ferramentas, máquina, configurações de processo, tempo de produção, operador, resultados de inspeção e disposição de produtos não conformes. Registros rastreáveis facilitam a investigação de desvios dimensionais repetidos, variações de vedação, contaminação ou danos de transporte. As informações de gerenciamento de qualidade da Kesheng descrevem verificações de matérias-primas, monitoramento de parâmetros de formação em tempo real, inspeção de corte, testes de produtos acabados, verificação de esterilidade quando aplicável, manutenção de registros e feedback para equipes de produção.
Muitos defeitos em embalagens blister médicas originam-se de interações entre design, material, ferramentas e configurações de processo. A correção apenas do sintoma mais visível pode permitir o retorno da falha no próximo lote.
Defeito |
Fatores Prováveis do Processo |
Resposta Prática |
|---|---|---|
Cavidades incompletas ou superficiais |
Baixa temperatura de conformação, vácuo insuficiente, tempo de conformação curto ou ferramentas bloqueadas |
Verifique a condição do material, as aberturas de ventilação da ferramenta, o perfil de aquecimento, o nível de vácuo e o tempo do ciclo |
Cantos finos ou branqueamento |
Profundidade de desenho excessiva, geometria nítida, aquecimento irregular ou espessura de chapa inadequada |
Aumente os raios dos cantos, revise a profundidade da cavidade, melhore a uniformidade do aquecimento ou reavalie o material |
Flanges deformados ou irregulares |
Resfriamento insuficiente, variação de temperatura da ferramenta, tensão do material ou liberação instável |
Estabilize o resfriamento e a temperatura da ferramenta e verifique o nivelamento do flange antes de vedar |
Vedações fracas ou irregulares |
Flange contaminado, incompatibilidade de material, mau alinhamento ou calor e pressão instáveis |
Limpe a área de vedação, confirme a compatibilidade, inspecione as ferramentas e valide a janela operacional |
Rachaduras, arranhões ou rebarbas |
Manuseio inadequado, ferramentas de corte desgastadas, posicionamento inadequado ou força de corte excessiva |
Faça a manutenção das ferramentas de corte, melhore os acessórios de manuseio e inspecione as bandejas embaladas após a simulação de transporte |
O método de prevenção mais eficaz é conectar cada defeito a um controle mensurável. Por exemplo, uma instrução vaga para melhorar a conformação deve tornar-se limites definidos para temperatura, vácuo, tempo, espessura da parede e dimensões da cavidade. Uma reclamação sobre vedações fracas deve desencadear uma revisão da limpeza do flange, compatibilidade do fechamento, parâmetros de vedação, calibração do equipamento e resultados de testes. Essa abordagem transforma a qualidade da embalagem blister médica de classificação visual em fabricação controlada.
Um processo confiável de embalagem blister médica começa com o risco do produto, a estratégia de esterilização e os requisitos de distribuição e, em seguida, os traduz em estágios controlados de projeto, ferramentas, formação, carregamento, vedação, corte e inspeção. Os compradores devem avaliar o processo completo em vez de comparar as bandejas apenas pela aparência ou custo unitário. opera como fabricante e fornecedor com recursos publicados em design personalizado, desenvolvimento de moldes, produção de termoformagem, gerenciamento de oficina limpa e inspeção de qualidade, apoiando o desenvolvimento de embalagens para diferentes configurações de produtos médicos.
R: É usado para organizar, proteger, exibir ou selar comprimidos, componentes de diagnóstico, instrumentos e dispositivos médicos durante o manuseio, distribuição, armazenamento e apresentação.
R: Não. Algumas embalagens são bandejas protetoras ou embalagens secundárias. A esterilidade requer um sistema de barreira apropriado, processo de esterilização compatível, vedação validada e manuseio controlado.
R: Os fornecedores precisam de desenhos ou amostras de produtos, dimensões, peso, áreas frágeis, preferências de materiais, orientação de carregamento, método de esterilização, requisitos de abertura, volume anual e critérios de qualidade aplicáveis.
R: Um flange plano, limpo e de tamanho correto suporta alinhamento e vedação de fechamento consistentes. Distorção, contaminação, áreas estreitas ou interferência no dispositivo podem causar ligações fracas ou vazamentos.
R: A inspeção deve abranger materiais, dimensões da cavidade, aparência, condição do flange, ajuste do produto, qualidade do acabamento, desempenho de vedação, rotulagem, limpeza e quaisquer requisitos validados de integridade ou transporte.


