
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-08 उत्पत्ति: साइट


मेडिकल ब्लिस्टर पैकेजिंग किसी दृश्यमान दरार या कमजोर सील के प्रकट होने से बहुत पहले ही विफल हो सकती है। एक अनुपयुक्त गुहा, खराब स्थिति वाला उपकरण, असंगत समापन सामग्री, या अनियंत्रित गठन पैरामीटर नसबंदी, परिवहन, भंडारण या खोलने के दौरान सुरक्षा से समझौता कर सकता है। इसलिए एक विश्वसनीय प्रक्रिया पैकेजिंग मशीन के बजाय उत्पाद आवश्यकताओं से शुरू होती है। निम्नलिखित मार्गदर्शिका बताती है कि मेडिकल ब्लिस्टर पैक डिज़ाइन इनपुट से तैयार उत्पादन तक कैसे जाते हैं, जिसमें फार्मास्युटिकल खुराक, नैदानिक घटकों और चिकित्सा उपकरणों के लिए टूलींग, फॉर्मिंग, लोडिंग, सीलिंग, निरीक्षण, सत्यापन और दोष निवारण शामिल है।
पहला निर्णय गुहा आकार नहीं है. यह वह सुरक्षा है जो पैकेज को अपने इच्छित जीवन भर प्रदान करनी चाहिए। इंजीनियरों को उत्पाद के आयाम, वजन, नाजुक क्षेत्र, तेज विशेषताएं, कण संवेदनशीलता, अभिविन्यास, खोलने की विधि, भंडारण की स्थिति, वितरण खतरे और नसबंदी आवश्यकताओं का दस्तावेजीकरण करना चाहिए। एक बाँझ उपकरण के लिए, पैकेजिंग प्रणाली को भी उपयोग के बिंदु तक अखंडता बनाए रखनी चाहिए। ISO 11607-1 टर्मिनली स्टरलाइज़्ड चिकित्सा उपकरणों के लिए सामग्री, स्टेराइल बैरियर सिस्टम और पैकेजिंग सिस्टम को संबोधित करता है, जिससे ये डिज़ाइन इनपुट वैकल्पिक उत्पादन विवरण के बजाय व्यापक जोखिम-आधारित पैकेजिंग रणनीति का हिस्सा बन जाते हैं।
डिवाइस को अत्यधिक संपीड़न या अनियंत्रित गति के बिना सुरक्षित रूप से बैठना चाहिए। लोडिंग, सामग्री भिन्नता और आसान निष्कासन के लिए क्लीयरेंस की आवश्यकता होती है, जबकि पसलियां, अंडरकट्स, सुविधाओं को बनाए रखना और गोलाकार संक्रमण आंदोलन को नियंत्रित करने में मदद कर सकते हैं। तीव्र कोनों को पतले गठित क्षेत्रों में तनाव केंद्रित नहीं करना चाहिए या वितरण के दौरान ढक्कन को खतरा नहीं होना चाहिए। के प्रारंभिक प्रोटोटाइप कस्टम ब्लिस्टर पैकेजिंग उत्पादन टूलींग को अंतिम रूप देने से पहले कैविटी ज्यामिति, निकला हुआ किनारा चौड़ाई, नेस्टिंग व्यवहार, प्रस्तुति और हैंडलिंग विधि की समीक्षा करने की अनुमति देती है। केशेंग की प्रकाशित सेवा प्रक्रिया में आवश्यकता विश्लेषण, चित्र, मोल्ड उत्पादन, नमूने, ग्राहक पुष्टि और उत्पादन गुणवत्ता नियंत्रण शामिल हैं।
सामग्री का चयन आवेदन के अनुरूप होना चाहिए। पारदर्शिता दृश्य निरीक्षण का समर्थन कर सकती है, जबकि कठोरता, प्रभाव प्रतिरोध, रासायनिक अनुकूलता, सीलिंग व्यवहार और नसबंदी अनुकूलता अंतिम संरचना को प्रभावित करती है। हांग्जो केशेंग पैकेजिंग मटेरियल कंपनी लिमिटेड के पास उपलब्ध ब्लिस्टर सामग्रियों में पीईटी, पीवीसी, पीएस और पीपी हैं, लेकिन सही विकल्प अभी भी डिवाइस और मान्य पैकेजिंग प्रक्रिया पर निर्भर करता है। क्लैमशेल पैकेजिंग समाधान गैर-बाँझ सामान, सुरक्षात्मक माध्यमिक प्रस्तुति, या एक टिका हुआ बाड़े की आवश्यकता वाले उत्पादों के लिए उपयुक्त हो सकते हैं, लेकिन उन्हें स्वचालित रूप से बाँझ बाधा प्रणाली के रूप में नहीं माना जाना चाहिए।
उत्पादन अनुमोदित चित्रों के साथ शुरू होता है जो गुहा आयाम, निकला हुआ किनारा, ड्राफ्ट कोण, कोने की त्रिज्या, ट्रिम लाइन, सामग्री और महत्वपूर्ण सहनशीलता को परिभाषित करते हैं। डिज़ाइन टीम को केवल नाममात्र डेटा पर निर्भर रहने के बजाय इन आयामों की तुलना वास्तविक उत्पाद नमूनों से करनी चाहिए। विभिन्न उत्पादन बैचों के घटक थोड़े भिन्न हो सकते हैं, और एक असामान्य रूप से छोटे या बड़े नमूने पर आधारित कैविटी बाद में लोडिंग या अवधारण समस्याएं पैदा कर सकती है।
ड्राइंग अनुमोदन के बाद, बनाने वाले सांचे और काटने के उपकरण का उत्पादन और निरीक्षण किया जाता है। उपकरण की सटीकता गुहा की गहराई, दीवार वितरण, निकला हुआ किनारा समतलता, दोहराव और अंतिम ट्रिम गुणवत्ता को प्रभावित करती है। एक प्रोटोटाइप रन को यह पुष्टि करनी चाहिए कि डिवाइस को बिना बल के लोड किया जा सकता है, इच्छित स्थिति में रहता है, और उत्पाद को नुकसान पहुंचाए बिना या प्रस्तुति सतह को दूषित किए बिना हटाया जा सकता है। केशेंग पूर्ण उत्पादन से पहले नियंत्रित चरणों के रूप में मोल्ड सटीकता, स्थायित्व, सतह खत्म, नमूना उत्पादन और नमूना पुष्टि का वर्णन करता है।
बनाने से पहले, आने वाली प्लास्टिक शीट को उसके विनिर्देश के अनुसार जांचा जाना चाहिए। मोटाई में भिन्नता, संदूषण, खरोंच, दरारें, असंगत पारदर्शिता, या अनुपयुक्त भंडारण की स्थिति हीटिंग और कैविटी स्थिरता को प्रभावित कर सकती है। सामग्री रोल या शीट को तब थर्मोफॉर्मिंग उपकरण में रखा जाता है और तब तक गर्म किया जाता है जब तक कि यह नियंत्रित गठन की स्थिति तक नहीं पहुंच जाता। अत्यधिक गर्मी सामग्री को पतला या विकृत कर सकती है, जबकि अपर्याप्त गर्मी अपूर्ण कोनों, खराब परिभाषा या असमान दीवारों का कारण बन सकती है।
वैक्यूम, दबाव, या बनाने वाली ताकतों का संयोजन नरम शीट को साँचे के विरुद्ध खींचता है। ठंडा करने से रिहाई से पहले गुहा स्थिर हो जाती है। महत्वपूर्ण सेटिंग्स सामग्री, शीट की मोटाई, गुहा की गहराई, उपकरण तापमान, चक्र समय और उपकरण डिजाइन पर निर्भर करती हैं। केशेंग का कहना है कि इसकी उत्पादन निगरानी में हीटिंग तापमान, वैक्यूम स्तर और मोल्डिंग समय शामिल है, इसके बाद दरारें, बुलबुले, विरूपण और अन्य दृश्यमान दोषों की जांच की जाती है।
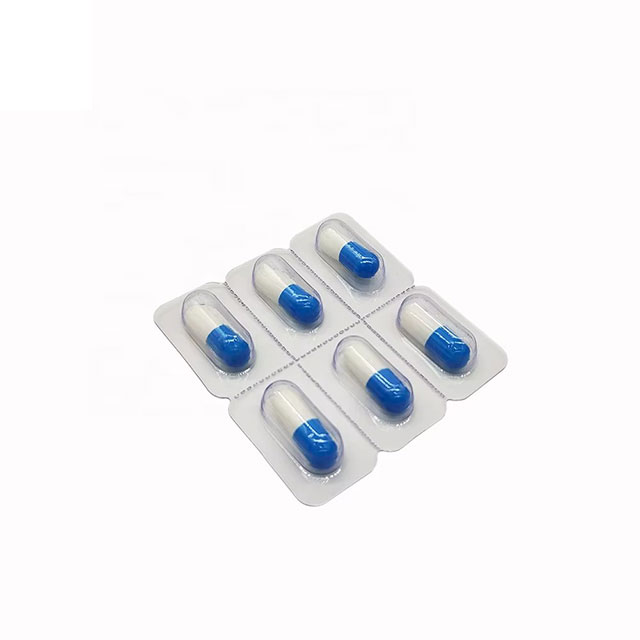
उत्पाद लोडिंग से पहले गठित ट्रे साफ और आयामी रूप से स्वीकार्य होनी चाहिए। कम मात्रा, जटिल या नाजुक असेंबलियों के लिए लोडिंग मैन्युअल हो सकती है, या जब उत्पाद ज्यामिति और उत्पादन मात्रा विश्वसनीय फीडिंग का समर्थन करती है तो स्वचालित हो सकती है। विधि के बावजूद, डिवाइस को निर्दिष्ट अभिविन्यास में बिना किसी क्षति, गायब घटकों, फंसे हुए मलबे, या सीलिंग निकला हुआ किनारा के साथ हस्तक्षेप के बिना सही गुहा में प्रवेश करना चाहिए। फिक्स्चर और दृश्य नियंत्रण अभिविन्यास त्रुटियों को कम कर सकते हैं।
सीलबंद मेडिकल ब्लिस्टर पैकेजिंग के लिए, क्लोजर सामग्री को एक साफ, निरंतर निकला हुआ किनारा पर संरेखित किया जाता है। तापमान, दबाव, रुकने का समय और टूलींग संरेखण जैसे सीलिंग मापदंडों को चैनल लीक, झुर्रियाँ, झुलसन, निकला हुआ किनारा विरूपण या उत्पाद को नुकसान के बिना एक सुसंगत बंधन बनाना चाहिए। प्रक्रिया विंडो में एक आदर्श सेटिंग पर निर्भर रहने के बजाय सामग्री और उपकरणों में सामान्य भिन्नता को ध्यान में रखना चाहिए। कंपनी का मेडिकल पैकेजिंग पेज मेडिकल उपकरण पैकेजिंग के लिए क्लास 10000 स्वच्छ और धूल-मुक्त कार्यशाला, पारदर्शी सामग्री, अनुकूलन और गुणवत्ता परीक्षण का वर्णन करता है।
बनाने या सील करने के बाद, वेब को अलग-अलग ट्रे या पैक में काट दिया जाता है। सटीक डाई कटिंग हैंडलिंग और सीलिंग के लिए पर्याप्त निकला हुआ किनारा क्षेत्र को संरक्षित करते हुए लगातार बाहरी आयाम और चिकने किनारे प्रदान करती है। गड़गड़ाहट, नुकीले कोने, अधूरे कट, या ट्रिम मिसलिग्न्मेंट हैंडलिंग के खतरे पैदा कर सकते हैं, सेकेंडरी पैकेजिंग में हस्तक्षेप कर सकते हैं, या प्रयोग करने योग्य सील क्षेत्र को कम कर सकते हैं। असेंबली की आवश्यकता वाले हिस्सों को फिर एक साथ फिट किया जाता है और संरेखण और स्थिरता के लिए जांच की जाती है।
तैयार पैक्स को मेडिकल उत्पाद निर्माता द्वारा निर्दिष्ट लेबल, लॉट पहचान, निर्देश या अन्य नियंत्रित जानकारी प्राप्त हो सकती है। फिर उन्हें उपयुक्त माध्यमिक पैकेजिंग में व्यवस्थित किया जाता है जो परिवहन के दौरान कुचलने, घर्षण, आंदोलन और संदूषण को सीमित करता है। केशेंग की विनिर्माण प्रक्रिया में डाई कटिंग, असेंबली, उत्पाद निरीक्षण, सीलिंग, पैकिंग, सेकेंडरी सैंपलिंग और शिपमेंट शामिल हैं। इसकी गुणवत्ता प्रक्रियाओं में आयामी माप, उपस्थिति निरीक्षण, प्रदर्शन परीक्षण, रिकॉर्ड और पता लगाने की क्षमता भी शामिल है।
एक स्वच्छ उत्पादन वातावरण और एक रोगाणुहीन तैयार पैकेज एक ही स्थिति नहीं हैं। क्लीनरूम नियंत्रण विनिर्माण के दौरान कण और पर्यावरणीय प्रदूषण को कम करता है, जबकि नसबंदी एक अलग, उत्पाद-विशिष्ट प्रक्रिया है। टर्मिनली स्टरलाइज़्ड उपकरणों के लिए, ट्रे, ढक्कन, चिपकने वाला या कोटिंग, मुद्रित जानकारी और उत्पाद को चयनित स्टरलाइज़ेशन विधि को बिना भंगुरता, मलिनकिरण, विरूपण, सील हानि या अस्वीकार्य अवशेषों के सहन करना चाहिए। इसलिए सामग्री को मंजूरी देने से पहले पैकेजिंग संबंधी निर्णय उपकरण निर्माता, स्टरलाइज़ेशन विशेषज्ञ और गुणवत्ता टीम के साथ लिया जाना चाहिए।
शामिल परियोजनाओं के लिए चिकित्सा उपकरण पैकेजिंग , आपूर्तिकर्ता को इस बारे में स्पष्ट जानकारी प्राप्त होनी चाहिए कि क्या ट्रे एक सुरक्षात्मक सम्मिलित है, एक पूर्वनिर्मित बाँझ बाधा घटक है, या पूर्ण मान्य पैकेजिंग प्रणाली का हिस्सा है। यह अंतर आवश्यक दस्तावेज़ीकरण, स्वच्छता नियंत्रण, क्लोजर डिज़ाइन और परीक्षण जिम्मेदारियों को निर्धारित करता है। केशेंग चिकित्सा उपकरण ब्लिस्टर ट्रे, अनुकूलन विकल्प, क्लीन-वर्कशॉप नियंत्रण और निरीक्षण प्रक्रियाएं प्रस्तुत करता है, जबकि ग्राहक यह पुष्टि करने के लिए जिम्मेदार हैं कि अंतिम पैकेजिंग कॉन्फ़िगरेशन उनके विनियमित उत्पाद के लिए उपयुक्त है।
प्रक्रिया सत्यापन यह स्थापित करता है कि फॉर्मिंग, सीलिंग और असेंबली परिभाषित परिचालन सीमाओं के भीतर बार-बार स्वीकार्य पैकेज तैयार कर सकती है। आईएसओ 11607-2 विशेष रूप से टर्मिनली स्टरलाइज़्ड चिकित्सा उपकरणों के लिए उपयोग की जाने वाली फॉर्मिंग, सीलिंग और असेंबली प्रक्रियाओं के लिए सत्यापन आवश्यकताओं को संबोधित करता है। एक सत्यापन कार्यक्रम आमतौर पर उपकरण योग्यता, ऑपरेटिंग रेंज, महत्वपूर्ण पैरामीटर, नमूनाकरण, स्वीकृति मानदंड, चुनौती की स्थिति, परिवर्तन नियंत्रण और पुनर्वैधीकरण ट्रिगर्स को परिभाषित करता है। एफडीए चिकित्सा उपकरण स्टेराइल बैरियर सिस्टम और पैकेजिंग प्रक्रिया सत्यापन के लिए वर्तमान आईएसओ 11607 मानकों को भी मान्यता देता है।
मेडिकल ब्लिस्टर पैकेजिंग की गुणवत्ता को केवल तैयार नमूनों से आंकने के बजाय प्रक्रिया में शामिल किया जाना चाहिए। आने वाला निरीक्षण शीट की स्थिति, मोटाई, एकरूपता, सफाई और प्रासंगिक सामग्री दस्तावेज़ीकरण की पुष्टि करता है। मोल्ड जांच आयाम, सफाई, सतह की स्थिति और संरचनात्मक अखंडता की पुष्टि करती है। बनाने के दौरान, ऑपरेटर प्रक्रिया मापदंडों की निगरानी करते हैं और गुहा परिभाषा, दीवार वितरण, निकला हुआ किनारा समतलता, स्पष्टता, विरूपण, दरारें, बुलबुले और संदूषण का निरीक्षण करते हैं।
तैयार निरीक्षणों को डिजाइन के दौरान पहचाने गए जोखिमों से जोड़ा जाना चाहिए। एक सुरक्षात्मक ट्रे को आयामी, संपीड़न, प्रतिधारण, ड्रॉप और परिवहन मूल्यांकन की आवश्यकता हो सकती है। एक सीलबंद बाँझ बाधा विन्यास को मान्य सील-शक्ति और अखंडता विधियों, वितरण सिमुलेशन, उम्र बढ़ने के अध्ययन और पोस्ट-नसबंदी मूल्यांकन की भी आवश्यकता हो सकती है। चयनित परीक्षणों और स्वीकृति सीमाओं में सामान्य ब्लिस्टर मानक के बजाय वास्तविक उपकरण, बंद करने की सामग्री, खोलने की विधि, नसबंदी चक्र, परिवहन मार्ग और शेल्फ-जीवन का दावा प्रतिबिंबित होना चाहिए। आईएसओ 11607-1 पैकेजिंग सामग्री और स्टेराइल बैरियर सिस्टम प्रदर्शन के लिए रूपरेखा प्रदान करता है, जबकि भाग 2 प्रक्रिया सत्यापन को शामिल करता है।
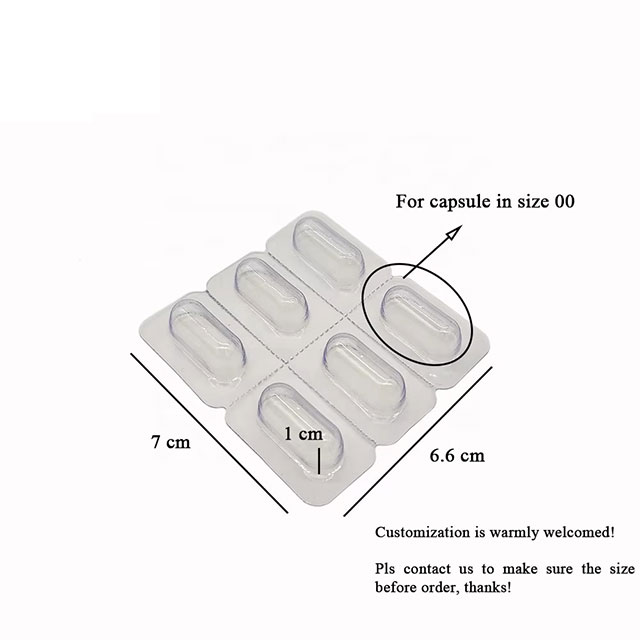
निरीक्षण रिकॉर्ड में सामग्री लॉट, टूलींग, मशीन, प्रक्रिया सेटिंग्स, उत्पादन समय, ऑपरेटर, निरीक्षण परिणाम और गैर-अनुरूप उत्पादों के स्वभाव की पहचान होनी चाहिए। पता लगाने योग्य रिकॉर्ड से बार-बार होने वाले आयामी बहाव, सील भिन्नता, संदूषण या परिवहन क्षति की जांच करना आसान हो जाता है। केशेंग की गुणवत्ता प्रबंधन जानकारी में कच्चे माल की जांच, वास्तविक समय में पैरामीटर की निगरानी, कटिंग निरीक्षण, तैयार उत्पाद परीक्षण, जहां लागू हो वहां बाँझपन सत्यापन, रिकॉर्ड रखने और उत्पादन टीमों को फीडबैक का वर्णन किया गया है।
कई मेडिकल ब्लिस्टर पैकेजिंग दोष डिज़ाइन, सामग्री, टूलींग और प्रक्रिया सेटिंग्स के बीच परस्पर क्रिया से उत्पन्न होते हैं। केवल सबसे अधिक दिखाई देने वाले लक्षण को ठीक करने से विफलता अगले बैच में वापस आ सकती है।
दोष |
संभावित प्रक्रिया कारक |
व्यावहारिक प्रतिक्रिया |
|---|---|---|
अपूर्ण या उथली गुहाएँ |
कम गठन तापमान, अपर्याप्त वैक्यूम, कम गठन समय, या अवरुद्ध टूलींग |
सामग्री की स्थिति, टूल वेंट, हीटिंग प्रोफ़ाइल, वैक्यूम स्तर और चक्र समय की जाँच करें |
पतले कोने या सफेदी |
अत्यधिक खींचने की गहराई, तीक्ष्ण ज्यामिति, असमान तापन, या अनुपयुक्त शीट की मोटाई |
कोने की त्रिज्या बढ़ाएं, कैविटी की गहराई की समीक्षा करें, हीटिंग की एकरूपता में सुधार करें, या सामग्री का पुनर्मूल्यांकन करें |
विकृत या असमान निकला हुआ किनारा |
खराब शीतलन, उपकरण तापमान भिन्नता, सामग्री तनाव, या अस्थिर रिलीज |
शीतलन और उपकरण तापमान को स्थिर करें, फिर सील करने से पहले निकला हुआ किनारा समतलता की जांच करें |
कमजोर या अनियमित सील |
दूषित निकला हुआ किनारा, सामग्री बेमेल, खराब संरेखण, या अस्थिर गर्मी और दबाव |
सील क्षेत्र को साफ करें, अनुकूलता की पुष्टि करें, टूलींग का निरीक्षण करें और ऑपरेटिंग विंडो को सत्यापित करें |
दरारें, खरोंच, या गड़गड़ाहट |
ख़राब हैंडलिंग, घिसे हुए काटने के उपकरण, ख़राब नेस्टिंग, या अत्यधिक ट्रिम बल |
काटने के उपकरण बनाए रखें, हैंडलिंग फिक्स्चर में सुधार करें, और परिवहन सिमुलेशन के बाद पैक की गई ट्रे का निरीक्षण करें |
सबसे प्रभावी रोकथाम विधि प्रत्येक दोष को मापने योग्य नियंत्रण से जोड़ना है। उदाहरण के लिए, गठन में सुधार के लिए एक अस्पष्ट निर्देश तापमान, वैक्यूम, समय, दीवार की मोटाई और गुहा आयामों के लिए परिभाषित सीमा बन जाना चाहिए। कमजोर सील के बारे में शिकायत से फ्लैंज की सफाई, बंद करने की अनुकूलता, सीलिंग पैरामीटर, उपकरण अंशांकन और परीक्षण परिणामों की समीक्षा शुरू होनी चाहिए। यह दृष्टिकोण मेडिकल ब्लिस्टर पैकेजिंग गुणवत्ता को दृश्य छंटाई से नियंत्रित विनिर्माण में बदल देता है।
एक भरोसेमंद मेडिकल ब्लिस्टर पैकेजिंग प्रक्रिया उत्पाद जोखिम, स्टरलाइज़ेशन रणनीति और वितरण आवश्यकताओं से शुरू होती है, फिर उन्हें नियंत्रित डिजाइन, टूलींग, फॉर्मिंग, लोडिंग, सीलिंग, ट्रिमिंग और निरीक्षण चरणों में तब्दील करती है। खरीदारों को केवल उपस्थिति या इकाई लागत के आधार पर ट्रे की तुलना करने के बजाय पूरी प्रक्रिया का मूल्यांकन करना चाहिए। हांग्जो केशेंग पैकेजिंग मटेरियल कं, लिमिटेड अनुकूलित डिजाइन, मोल्ड विकास, थर्मोफॉर्मिंग उत्पादन, क्लीन-वर्कशॉप प्रबंधन और गुणवत्ता निरीक्षण में प्रकाशित क्षमताओं के साथ एक निर्माता और आपूर्तिकर्ता के रूप में काम करता है, जो विभिन्न चिकित्सा उत्पाद कॉन्फ़िगरेशन के लिए पैकेजिंग विकास का समर्थन करता है।
उत्तर: इसका उपयोग हैंडलिंग, वितरण, भंडारण और प्रस्तुति के दौरान टैबलेट, नैदानिक घटकों, उपकरणों और चिकित्सा उपकरणों को व्यवस्थित, संरक्षित, प्रदर्शित या सील करने के लिए किया जाता है।
उत्तर: नहीं। कुछ पैक सुरक्षात्मक ट्रे या सेकेंडरी पैकेजिंग हैं। बाँझपन के लिए एक उपयुक्त अवरोध प्रणाली, संगत नसबंदी प्रक्रिया, मान्य सीलिंग और नियंत्रित हैंडलिंग की आवश्यकता होती है।
उत्तर: आपूर्तिकर्ताओं को उत्पाद चित्र या नमूने, आयाम, वजन, नाजुक क्षेत्र, सामग्री प्राथमिकताएं, लोडिंग अभिविन्यास, नसबंदी विधि, उद्घाटन आवश्यकताएं, वार्षिक मात्रा और लागू गुणवत्ता मानदंड की आवश्यकता होती है।
ए: एक सपाट, साफ, सही आकार का निकला हुआ किनारा लगातार बंद संरेखण और सीलिंग का समर्थन करता है। विरूपण, संदूषण, संकीर्ण क्षेत्र, या उपकरण हस्तक्षेप कमजोर बंधन या रिसाव का कारण बन सकता है।
ए: निरीक्षण में सामग्री, गुहा आयाम, उपस्थिति, निकला हुआ किनारा स्थिति, उत्पाद फिट, ट्रिम गुणवत्ता, सीलिंग प्रदर्शन, लेबलिंग, सफाई और किसी भी मान्य अखंडता या परिवहन आवश्यकताओं को शामिल किया जाना चाहिए।


