
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.07.2026 Herkunft: Website


Medizinische Blisterverpackungen können versagen, lange bevor ein sichtbarer Riss oder eine schwache Versiegelung auftritt. Eine ungeeignete Kavität, eine schlecht positionierte Vorrichtung, ein inkompatibles Verschlussmaterial oder unkontrollierte Formungsparameter können den Schutz während der Sterilisation, des Transports, der Lagerung oder des Öffnens beeinträchtigen. Ein zuverlässiger Prozess beginnt daher bei den Produktanforderungen und nicht bei einer Verpackungsmaschine. Der folgende Leitfaden erklärt, wie medizinische Blisterverpackungen von der Designeingabe bis zur fertigen Produktion übergehen, einschließlich Werkzeug, Formung, Bestückung, Versiegelung, Inspektion, Validierung und Fehlervermeidung für pharmazeutische Dosen, Diagnosekomponenten und medizinische Geräte.
Die erste Entscheidung ist nicht die Hohlraumform. Dabei handelt es sich um den Schutz, den die Verpackung während der gesamten vorgesehenen Lebensdauer bieten muss. Ingenieure sollten die Abmessungen, das Gewicht, die empfindlichen Bereiche, die scharfen Merkmale, die Partikelempfindlichkeit, die Ausrichtung, die Öffnungsmethode, die Lagerbedingungen, die Gefahren bei der Verteilung und die Sterilisationsanforderungen des Produkts dokumentieren. Bei einem sterilen Produkt muss das Verpackungssystem auch bis zum Verwendungsort seine Integrität bewahren. ISO 11607-1 befasst sich mit Materialien, Sterilbarrieresystemen und Verpackungssystemen für im Endstadium sterilisierte Medizinprodukte und macht diese Designeingaben zu einem Teil einer umfassenderen risikobasierten Verpackungsstrategie und nicht zu optionalen Produktionsdetails.
Das Gerät sollte sicher sitzen, ohne übermäßigen Druck oder unkontrollierte Bewegungen. Für die Beladung, Materialvariation und eine einfache Entnahme ist Freiraum erforderlich, während Rippen, Hinterschnitte, Haltemerkmale und abgerundete Übergänge dabei helfen können, die Bewegung zu kontrollieren. Scharfe Ecken sollten die Belastung nicht in dünn geformten Bereichen konzentrieren oder den Deckel während der Verteilung gefährden. Frühe Prototypen von Durch kundenspezifische Blisterverpackungen können die Hohlraumgeometrie, die Flanschbreite, das Verschachtelungsverhalten, die Präsentation und die Handhabungsmethode überprüft werden, bevor die Produktionswerkzeuge fertiggestellt werden. Der veröffentlichte Serviceprozess von Kesheng umfasst Anforderungsanalyse, Zeichnungen, Formenbau, Muster, Kundenbestätigung und Produktionsqualitätskontrolle.
Die Materialauswahl muss sich an der Anwendung orientieren. Transparenz kann die visuelle Inspektion unterstützen, während Steifigkeit, Schlagfestigkeit, chemische Kompatibilität, Siegelverhalten und Sterilisationskompatibilität die endgültige Struktur beeinflussen. Zu den verfügbaren Blistermaterialien von Hangzhou Kesheng Packaging Material Co., Ltd. gehören PET, PVC, PS und PP, die richtige Wahl hängt jedoch immer noch vom Gerät und dem validierten Verpackungsprozess ab. Clamshell-Verpackungslösungen eignen sich möglicherweise für unsteriles Zubehör, schützende Sekundärpräsentationen oder Produkte, die eine aufklappbare Verpackung erfordern, sollten jedoch nicht automatisch als Sterilbarrieresysteme behandelt werden.
Die Produktion beginnt mit genehmigten Zeichnungen, in denen die Hohlraumabmessungen, Flansche, Formschrägen, Eckenradien, Beschnittlinien, Materialien und kritische Toleranzen definiert sind. Das Designteam sollte diese Abmessungen mit tatsächlichen Produktmustern vergleichen, anstatt sich nur auf Nenndaten zu verlassen. Komponenten aus verschiedenen Produktionschargen können geringfügig variieren, und eine Kavität, die auf einer ungewöhnlich kleinen oder großen Probe basiert, kann später zu Problemen bei der Beladung oder Retention führen.
Nach der Zeichnungsfreigabe werden die Form- und Schneidwerkzeuge hergestellt und geprüft. Die Werkzeuggenauigkeit beeinflusst die Tiefe der Kavität, die Wandverteilung, die Ebenheit des Flansches, die Wiederholgenauigkeit und die Endqualität des Beschnitts. Ein Prototypenlauf soll bestätigen, dass das Gerät ohne Kraftaufwand belastet werden kann, in der vorgesehenen Position bleibt und entfernt werden kann, ohne das Produkt zu beschädigen oder die Präsentationsfläche zu verunreinigen. Kesheng beschreibt Formgenauigkeit, Haltbarkeit, Oberflächenbeschaffenheit, Musterproduktion und Musterbestätigung als kontrollierte Phasen vor der vollständigen Produktion.
Vor dem Formen sollten eingehende Kunststoffplatten anhand ihrer Spezifikationen überprüft werden. Dickenschwankungen, Verunreinigungen, Kratzer, Risse, inkonsistente Transparenz oder ungeeignete Lagerbedingungen können die Erwärmung und die Konsistenz der Kavität beeinträchtigen. Die Materialrolle oder -folie wird dann in der Thermoformanlage positioniert und erhitzt, bis ein kontrollierter Formzustand erreicht ist. Übermäßige Hitze kann das Material dünner machen oder verformen, während unzureichende Hitze zu unvollständigen Ecken, schlechter Definition oder unebenen Wänden führen kann.
Vakuum, Druck oder eine Kombination von Formkräften ziehen die erweichte Folie gegen die Form. Durch Abkühlen wird die Kavität vor der Freisetzung stabilisiert. Die kritischen Einstellungen hängen vom Material, der Blechdicke, der Hohlraumtiefe, der Werkzeugtemperatur, der Zykluszeit und dem Gerätedesign ab. Kesheng gibt an, dass die Produktionsüberwachung die Heiztemperatur, das Vakuumniveau und die Formzeit umfasst, gefolgt von Prüfungen des Aussehens auf Risse, Blasen, Verformungen und andere sichtbare Mängel.
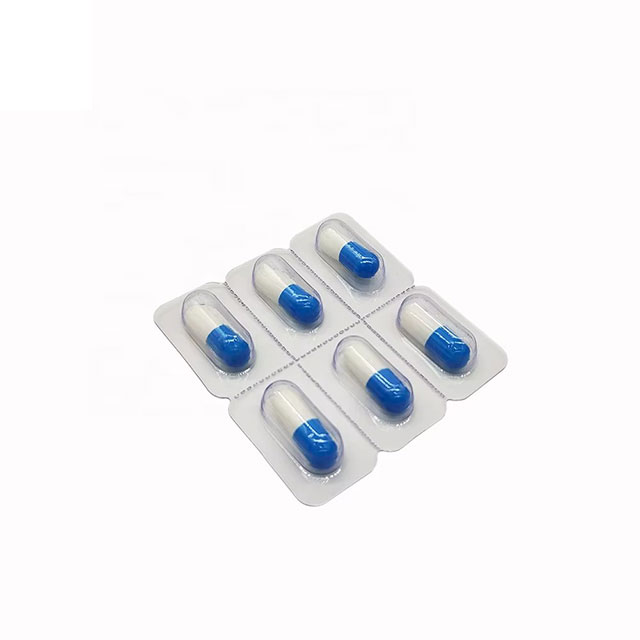
Die geformte Schale muss vor dem Laden des Produkts sauber und von den Abmessungen her akzeptable sein. Die Beladung kann bei Kleinserien, komplexen oder empfindlichen Baugruppen manuell oder automatisiert erfolgen, wenn Produktgeometrie und Produktionsvolumen eine zuverlässige Zuführung unterstützen. Unabhängig von der Methode muss das Gerät in der angegebenen Ausrichtung in den richtigen Hohlraum eingeführt werden, ohne dass es zu Beschädigungen, fehlenden Komponenten, eingeschlossenen Rückständen oder Störungen des Dichtungsflansches kommt. Vorrichtungen und visuelle Kontrollen können Orientierungsfehler reduzieren.
Bei versiegelten medizinischen Blisterverpackungen wird das Verschlussmaterial über einen sauberen, durchgehenden Flansch ausgerichtet. Siegelparameter wie Temperatur, Druck, Verweilzeit und Werkzeugausrichtung müssen eine konsistente Verbindung ohne Kanallecks, Falten, Anbrennen, Flanschverzerrungen oder Schäden am Produkt erzeugen. Das Prozessfenster sollte normale Schwankungen bei Materialien und Geräten berücksichtigen und sich nicht auf eine ideale Einstellung verlassen. Auf der Seite des Unternehmens zu medizinischen Verpackungen werden eine saubere und staubfreie Werkstatt der Klasse 10000, transparente Materialien, individuelle Anpassungen und Qualitätsprüfungen für die Verpackung medizinischer Geräte beschrieben.
Nach dem Formen oder Versiegeln wird die Bahn in einzelne Schalen oder Packungen geschnitten. Präzises Stanzen sorgt für einheitliche Außenmaße und glatte Kanten, während gleichzeitig genügend Flanschfläche für Handhabung und Versiegelung erhalten bleibt. Grate, scharfe Ecken, unvollständige Schnitte oder eine Fehlausrichtung des Beschnitts können zu Gefahren bei der Handhabung führen, die Sekundärverpackung beeinträchtigen oder den nutzbaren Siegelbereich verringern. Anschließend werden die zu montierenden Teile zusammengefügt und auf Ausrichtung und Stabilität überprüft.
Die fertigen Packungen können Etiketten, Chargenkennzeichnungen, Anweisungen oder andere kontrollierte Informationen erhalten, die vom Hersteller des Medizinprodukts angegeben werden. Anschließend werden sie in einer geeigneten Sekundärverpackung angeordnet, die Quetschungen, Abrieb, Bewegung und Kontamination während des Transports verhindert. Der Herstellungsprozess von Kesheng umfasst Stanzen, Montage, Produktinspektion, Versiegelung, Verpackung, Zweitbemusterung und Versand. Zu den Qualitätsverfahren gehören auch Maßmessungen, Aussehensprüfungen, Leistungstests, Aufzeichnungen und Rückverfolgbarkeit.
Eine saubere Produktionsumgebung und eine sterile fertige Verpackung sind nicht dasselbe. Reinraumkontrollen reduzieren Partikel- und Umweltverschmutzung während der Herstellung, während die Sterilisation ein separater, produktspezifischer Prozess ist. Bei im Endstadium sterilisierten Geräten müssen Tablett, Deckel, Klebstoff oder Beschichtung, gedruckte Informationen und Produkt die ausgewählte Sterilisationsmethode ohne Versprödung, Verfärbung, Verformung, Verlust der Versiegelung oder unzulässige Rückstände vertragen. Verpackungsentscheidungen sollten daher vor der Materialfreigabe mit dem Gerätehersteller, dem Sterilisationsspezialisten und dem Qualitätsteam getroffen werden.
Für Projekte mit Bei der Verpackung von Medizinprodukten sollte der Lieferant klare Informationen darüber erhalten, ob es sich bei der Schale um eine Schutzeinlage, eine vorgeformte Sterilbarrierekomponente oder um Teil eines vollständig validierten Verpackungssystems handelt. Diese Unterscheidung bestimmt die erforderliche Dokumentation, Sauberkeitskontrollen, Verschlusskonstruktion und Prüfverantwortung. Kesheng stellt Blisterschalen für medizinische Geräte, Anpassungsoptionen, Reinraumkontrollen und Inspektionsverfahren vor, während die Kunden dafür verantwortlich bleiben, zu bestätigen, dass die endgültige Verpackungskonfiguration für ihr reguliertes Produkt geeignet ist.
Die Prozessvalidierung stellt fest, dass durch Formen, Versiegeln und Zusammenbau innerhalb definierter Betriebsgrenzen wiederholt akzeptable Verpackungen hergestellt werden können. ISO 11607-2 befasst sich speziell mit Validierungsanforderungen für Form-, Versiegelungs- und Montageprozesse, die für im Endstadium sterilisierte Medizinprodukte verwendet werden. Ein Validierungsprogramm definiert im Allgemeinen die Gerätequalifikation, Betriebsbereiche, kritische Parameter, Probenahme, Akzeptanzkriterien, Herausforderungsbedingungen, Änderungskontrolle und Revalidierungsauslöser. Die FDA erkennt auch die aktuellen ISO 11607-Standards für Sterilbarrieresysteme für Medizinprodukte und die Validierung von Verpackungsprozessen an.
Die Qualität medizinischer Blisterverpackungen sollte in den Prozess integriert werden und nicht nur anhand fertiger Muster beurteilt werden. Bei der Eingangskontrolle werden Blechzustand, Dicke, Gleichmäßigkeit, Sauberkeit und relevante Materialdokumentation überprüft. Schimmelpilzprüfungen bestätigen Abmessungen, Sauberkeit, Oberflächenzustand und strukturelle Integrität. Während der Umformung überwachen die Bediener die Prozessparameter und prüfen die Hohlraumdefinition, die Wandverteilung, die Ebenheit des Flansches, die Klarheit, Verformung, Risse, Blasen und Verunreinigungen.
Abgeschlossene Inspektionen sollten mit den während der Konstruktion identifizierten Risiken in Verbindung gebracht werden. Eine Schutzschale kann eine Bewertung der Abmessungen, der Kompression, der Retention, des Fallens und des Transports erfordern. Eine versiegelte, sterile Barrierekonfiguration erfordert möglicherweise auch validierte Methoden zur Siegelfestigkeit und -integrität, Verteilungssimulation, Alterungsstudien und eine Bewertung nach der Sterilisation. Die ausgewählten Tests und Akzeptanzgrenzen müssen das tatsächliche Produkt, das Verschlussmaterial, die Öffnungsmethode, den Sterilisationszyklus, den Transportweg und die Haltbarkeitsangabe widerspiegeln und nicht einen generischen Blisterstandard. ISO 11607-1 bietet den Rahmen für Verpackungsmaterialien und die Leistung von Sterilbarrieresystemen, während Teil 2 die Prozessvalidierung behandelt.
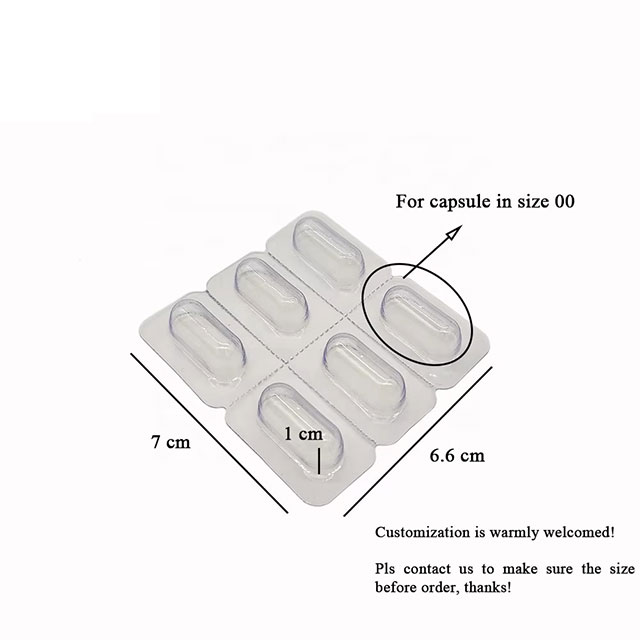
In den Inspektionsaufzeichnungen sollten die Materialcharge, die Werkzeuge, die Maschine, die Prozesseinstellungen, die Produktionszeit, der Bediener, die Inspektionsergebnisse und die Entsorgung fehlerhafter Produkte aufgeführt sein. Rückverfolgbare Aufzeichnungen erleichtern die Untersuchung wiederholter Maßabweichungen, Dichtungsabweichungen, Verunreinigungen oder Transportschäden. Die Qualitätsmanagementinformationen von Kesheng beschreiben Rohmaterialkontrollen, Echtzeitüberwachung der Formungsparameter, Schnittprüfung, Endprodukttests, gegebenenfalls Sterilitätsüberprüfung, Aufzeichnungen und Rückmeldungen an Produktionsteams.
Viele Mängel bei medizinischen Blisterverpackungen entstehen durch Wechselwirkungen zwischen Design, Material, Werkzeug und Prozesseinstellungen. Wenn nur das sichtbarste Symptom behoben wird, kann es sein, dass der Fehler bei der nächsten Charge erneut auftritt.
Defekt |
Wahrscheinliche Prozessfaktoren |
Praktische Antwort |
|---|---|---|
Unvollständige oder flache Hohlräume |
Niedrige Umformtemperatur, unzureichendes Vakuum, kurze Umformzeit oder blockiertes Werkzeug |
Überprüfen Sie den Materialzustand, die Werkzeugentlüftungen, das Heizprofil, das Vakuumniveau und den Zykluszeitpunkt |
Dünne Ecken oder Aufhellung |
Zu große Ziehtiefe, scharfe Geometrie, ungleichmäßige Erwärmung oder ungeeignete Blechdicke |
Erhöhen Sie die Eckenradien, überprüfen Sie die Hohlraumtiefe, verbessern Sie die Gleichmäßigkeit der Erwärmung oder bewerten Sie das Material neu |
Verzogene oder unebene Flansche |
Schlechte Kühlung, Schwankungen der Werkzeugtemperatur, Materialspannung oder instabile Freigabe |
Kühl- und Werkzeugtemperatur stabilisieren, dann vor dem Versiegeln die Ebenheit des Flansches prüfen |
Schwache oder unregelmäßige Siegel |
Verunreinigter Flansch, nicht übereinstimmendes Material, schlechte Ausrichtung oder instabile Hitze und Druck |
Reinigen Sie den Dichtungsbereich, bestätigen Sie die Kompatibilität, überprüfen Sie die Werkzeuge und validieren Sie das Betriebsfenster |
Risse, Kratzer oder Grate |
Unvorsichtige Handhabung, verschlissene Schneidwerkzeuge, schlechte Verschachtelung oder übermäßige Schnittkraft |
Warten Sie Schneidwerkzeuge, verbessern Sie Handhabungsvorrichtungen und überprüfen Sie verpackte Trays nach der Transportsimulation |
Die wirksamste Präventionsmethode besteht darin, jeden Fehler mit einer messbaren Kontrolle zu verbinden. Beispielsweise sollte eine vage Anweisung zur Verbesserung der Umformung zu definierten Grenzwerten für Temperatur, Vakuum, Zeit, Wandstärke und Hohlraumabmessungen werden. Eine Beschwerde über schwache Dichtungen sollte eine Überprüfung der Flanschsauberkeit, der Verschlusskompatibilität, der Dichtungsparameter, der Gerätekalibrierung und der Testergebnisse auslösen. Dieser Ansatz verwandelt die Qualität medizinischer Blisterverpackungen von der visuellen Sortierung in eine kontrollierte Herstellung.
Ein zuverlässiger medizinischer Blisterverpackungsprozess beginnt mit dem Produktrisiko, der Sterilisationsstrategie und den Vertriebsanforderungen und übersetzt diese dann in kontrollierte Design-, Werkzeug-, Form-, Beladungs-, Versiegelungs-, Zuschneide- und Inspektionsphasen. Käufer sollten den gesamten Prozess bewerten, anstatt Tabletts nur nach Aussehen oder Stückkosten zu vergleichen. Hangzhou Kesheng Packaging Material Co., Ltd. ist ein Hersteller und Lieferant mit ausgewiesenen Kompetenzen in den Bereichen kundenspezifisches Design, Formenentwicklung, Thermoformproduktion, Reinraum-Workshop-Management und Qualitätsprüfung und unterstützt die Verpackungsentwicklung für verschiedene medizinische Produktkonfigurationen.
A: Es wird zum Organisieren, Schützen, Präsentieren oder Versiegeln von Tabletten, Diagnosekomponenten, Instrumenten und medizinischen Geräten während der Handhabung, Verteilung, Lagerung und Präsentation verwendet.
A: Nein. Bei einigen Packungen handelt es sich um Schutzschalen oder Sekundärverpackungen. Sterilität erfordert ein geeignetes Barrieresystem, einen kompatiblen Sterilisationsprozess, eine validierte Versiegelung und eine kontrollierte Handhabung.
A: Lieferanten benötigen Produktzeichnungen oder -muster, Abmessungen, Gewicht, empfindliche Bereiche, Materialpräferenzen, Ausrichtung der Ladung, Sterilisationsmethode, Öffnungsanforderungen, Jahresvolumen und anwendbare Qualitätskriterien.
A: Ein flacher, sauberer Flansch mit der richtigen Größe unterstützt eine gleichmäßige Ausrichtung und Abdichtung des Verschlusses. Verformung, Verschmutzung, enge Bereiche oder Geräteinterferenzen können zu schwachen Verbindungen oder Undichtigkeiten führen.
A: Die Inspektion sollte Materialien, Hohlraumabmessungen, Aussehen, Flanschzustand, Produktpassung, Besatzqualität, Dichtungsleistung, Etikettierung, Sauberkeit und alle validierten Integritäts- oder Transportanforderungen umfassen.


