
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website


Verpackungsfehler in der Tiefkühlkost-Lieferkette stellen ein enormes Risiko für den betrieblichen Erfolg dar. Rissiges Plastik, Risse in der Versiegelung oder schwerer Gefrierbrand wirken sich direkt auf die Produktrückrufraten aus. Sie schädigen auch das Markenvertrauen der Verbraucher erheblich. Verpackungen aus Polypropylen (PP) lösen viele dieser kritischen Probleme. Lebensmittelverarbeiter nutzen es häufig für den bequemen Übergang vom Tiefkühl- zum Mikrowellenbetrieb. Allerdings funktionieren nicht alle PP-Formulierungen in extremen Umgebungen gleich gut. Beschaffungsteams und Facility Manager müssen ihre Optionen sorgfältig abwägen. Auswahl eines zuverlässigen PP-Tiefkühltabletts erfordern einen tieferen Blick über die grundlegenden Spezifikationen hinaus. Sie müssen die thermische Belastbarkeit, die Automatisierungskompatibilität und die strikte Einhaltung gesetzlicher Vorschriften bewerten. In diesem Leitfaden erfahren Sie, wie Sie die richtigen Polymermischungen für die Lagerung bei Temperaturen unter Null ermitteln. Wir werden untersuchen, wie man Schalen für automatisierte Hochgeschwindigkeitsverpackungslinien testet. Abschließend erfahren Sie, welche Schlüsselstrategien es gibt, um sicherzustellen, dass keine Chemikalienmigration stattfindet und höchste Lebensmittelsicherheit gewährleistet ist.
Standard-Homopolymer PP funktioniert bei Raumtemperatur außergewöhnlich gut. Allerdings wird es bei Minustemperaturen schnell spröde und zerbricht. Wenn man Standard-PP Tiefkühlbedingungen aussetzt, verlieren die Polymerketten ihre natürliche Flexibilität. Die Glasübergangstemperatur des basischen Homopolymers PP liegt nahe 0 °C. Das Unterschreiten dieser Schwelle führt direkt zu strukturellen Mikrorissen während des Lagertransports.
Sie müssen die Formulierungen der Lieferanten sorgfältig überprüfen. Stellen Sie sicher, dass sie eine Copolymer-PP-Mischung verwenden, die speziell für Tiefkühlumgebungen entwickelt wurde. Hersteller stellen diese Mischung her, indem sie Ethylen in die Propylenkette einführen. Hochwertiges Copolymer PP hält extremen Temperaturabfällen bis zu -40 °C stand. Es muss auch ein schnelles Aufwärmen in der Mikrowelle auf bis zu 120 °C überstehen, ohne sich zu verschlechtern.
Strukturtests dienen als Ihr primäres Validierungsinstrument. Implementieren Sie diese zentralen Strukturtestkriterien:
Die Realität der Umsetzung bringt oft versteckte Designfehler zum Vorschein. Ein Tablett könnte den Gefrierschrank im Lagerhaus perfekt überstehen. Aber wenn es sich in der Mikrowelle verzieht, werden sich Endverbraucher sofort beschweren. Best Practices schreiben die Durchführung dieser Thermoschocktests für mehrere Produktionschargen vor. Ein häufiger Fehler besteht darin, nur leere Tabletts zu testen. Testen Sie die Schlagfestigkeit immer anhand des darin enthaltenen gefrorenen Lebensmittelprodukts. Die dichte, gefrorene Masse verändert die Aufpralldynamik beim Fallen drastisch.
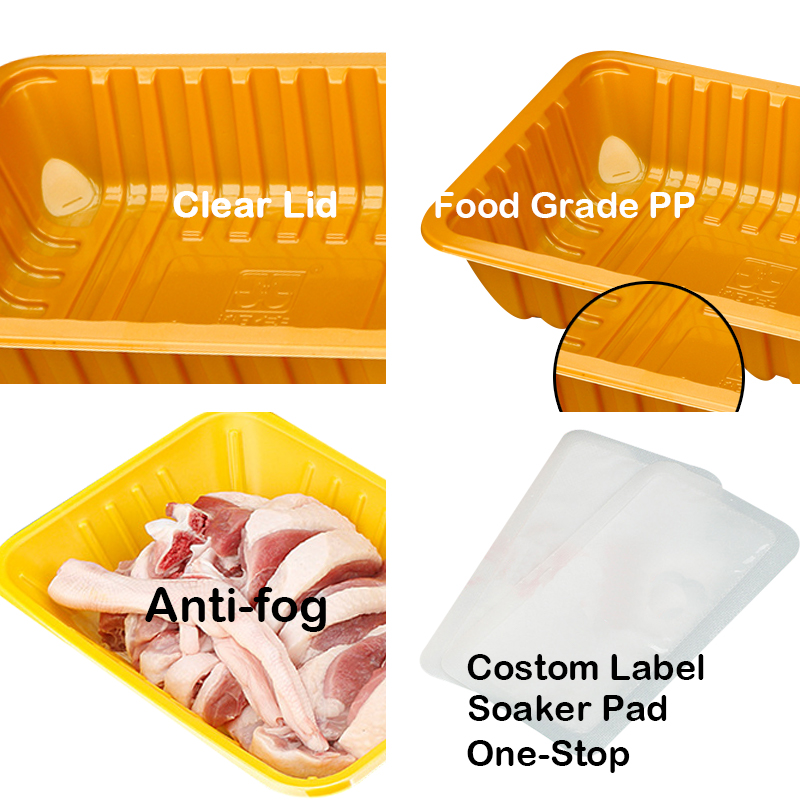
Die Maschinenausrichtung bestimmt Ihren gesamten Produktionsdurchsatz. Ein brillant gestaltetes Tablett hat keinen Wert, wenn es Ihre Ausrüstung blockiert. Es muss nahtlos durch Traysealer, MAP-Einheiten (Modified Atmosphere Packaging) oder VSP-Linien (Vacuum Skin Packaging) gleiten. Manuelle Eingriffe zerstören die Verarbeitungseffizienz.
Die Effizienz der Entstapelung stellt in der Regel den ersten großen Engpass bei der automatisierten Verpackung dar. Konzentrieren Sie Ihre Bewertung auf diese mechanischen Aspekte:
Die Integrität des Flansches bestimmt direkt Ihre Dichtungsleistung. Überprüfen Sie die Ebenheit und Breite des Flansches sorgfältig. Ein verzogener oder zu schmaler Flansch führt zu Mikrolecks. Undichtigkeiten gefährden die Lebensmittelsicherheit und zerstören die Haltbarkeit der Produkte sofort. Sie müssen bestätigen, dass das Flanschprofil zu Ihren bevorzugten Deckelfolien passt. Einige Verarbeiter verwenden abziehbare Folien, um den Verbraucherkomfort zu erhöhen. Andere erfordern dauerhafte Schweißdichtungen für maximale Verteilungssicherheit.
Verwendung eines schlecht konstruierten PP-Tiefkühlkost auf einem inkompatiblen Siegelgerät verursacht endlose Kopfschmerzen. Der Druck eines beheizten Versiegelungskopfes erfordert einen perfekt flachen, robusten Flansch, um richtig zu verkleben. Ohne sie besteht die Gefahr, dass die Dichtung beim Transport in großer Höhe durchbrennt. Führen Sie stets umfangreiche Probeläufe an Ihren tatsächlichen Maschinen durch, bevor Sie ein neues Tray-Design genehmigen.
Regulatorische Grundlagen bilden die absolute Grundlage für Lebensmittelverpackungen. Sie müssen von Ihren Verpackungslieferanten eine umfassende Dokumentation verlangen. Diese Dokumentation muss belegen, dass das Material den FDA-, USDA- oder gleichwertigen regionalen Standards für den direkten Lebensmittelkontakt entspricht. In den Vereinigten Staaten müssen Materialien den Vorschriften des Titels 21 CFR für Olefinpolymere entsprechen. Akzeptieren Sie niemals mündliche Bestätigungen bezüglich der Lebensmittelsicherheit.
Migrationsgrenzwerte erfordern eine sorgfältige wissenschaftliche Prüfung. Überprüfen Sie die im unabhängigen Labor getesteten Daten gründlich. Diese Daten müssen bestätigen, dass keine schädliche chemische Migration stattfindet. Branchenexperten machen sich am meisten Sorgen über die Migration bei langfristiger Tiefkühllagerung und beim Wiedererwärmen von Verbrauchern mit hoher Hitze. Hohe Temperaturen beschleunigen die chemische Übertragung schnell. Der Kunststoff muss unter diesen unterschiedlichen Extremen völlig inert bleiben.
Überlegungen zur Barriere haben großen Einfluss auf die Haltbarkeit Ihres Produkts. Beachten Sie, dass Standard-PP bestimmte physikalische Einschränkungen aufweist. Im Vergleich zu CPET- oder EVOH-beschichteten Schalen bietet es geringere Sauerstoff- und Feuchtigkeitsbarriereeigenschaften. Bewerten Sie, ob Ihr spezifisches Produkt einen erweiterten Schutz erfordert. Hochempfindliche Lebensmittel zersetzen sich schnell, wenn sie im Gefrierschrank Sauerstoff ausgesetzt werden.
Möglicherweise benötigen Sie eine EVOH-Barriereschicht (Ethylenvinylalkohol), die direkt in die PP-Schalenstruktur integriert ist. Diese Koextrusion verhindert schwere Gefrierverbrennungen und Oxidation über längere Lieferkettenzyklen.
Vergleich gängiger Verpackungsbarriereeigenschaften
| Materialtyp | Sauerstoffbarriere | Feuchtigkeitsbarriere | Eignung für Tiefgefrieren |
|---|---|---|---|
| Standard-Homopolymer PP | Niedrig | Mäßig | Schlecht (anfällig für Risse) |
| Copolymer PP | Niedrig | Hoch | Exzellent |
| PP mit EVOH-Schicht | Hoch | Hoch | Exzellent |
| CPET | Hoch | Mäßig | Gut |
Ein häufiger Fehler ist die Überarbeitung des Verpackungsmaterials. Wenn sich Ihr gefrorenes Produkt schnell umdreht, reicht in der Regel ein Standard-Copolymer-Tablett aus. Investieren Sie nicht in kostspielige EVOH-Schichten, es sei denn, die Chemie Ihres Produkts erfordert dies unbedingt.
Die Abstimmung von Form und Funktion fördert ein erfolgreiches Verpackungsdesign. Bewerten Sie, wie das physische Tablett genau die zu verarbeitende Lebensmittelart unterstützt. Hoher Flüssigkeitsgehalt erfordert tiefe Seitenwände und spritzwassergeschützte Geometrien. Schwere Proteine benötigen starre Untergründe, um ein Durchbiegen zu verhindern, wenn der Bediener sie anhebt. Mehrkomponentenmahlzeiten erfordern eine komplizierte Unterteilung, um die Zutaten getrennt zu halten.
Sie müssen diese genauen physischen Anforderungen direkt auf Ihren Zweck abbilden PP-Tiefkühlkost-Tablettanwendungen . Entscheiden Sie sich für eine maßgeschneiderte Maßgeschneiderte PP-Tiefkühlkostschalen lösen oft komplexe Verarbeitungsherausforderungen dauerhaft. Betrachten Sie diese spezifischen Anpassungstreiber:
Berücksichtigen Sie bei der Prüfung kundenspezifischer Designs stets die Produktionseffizienz. Durch eine individuelle Aufstellfläche kann der übermäßige Folienverbrauch beim Versiegeln drastisch reduziert werden. Es kann auch Ihre Tertiärverpackung optimieren, sodass Sie mehr Einheiten pro Wellpappkarton unterbringen können. Arbeiten Sie zu Beginn des Prozesses eng mit Werkzeugingenieuren zusammen. Stellen Sie sicher, dass Ihre individuelle Form die richtigen Entformungswinkel beibehält, damit die Entstapelung einwandfrei bleibt.
Die betriebliche Konsistenz hängt stark von Ihrem Verpackungslieferanten ab. Bewerten Sie die schwerwiegenden betrieblichen Auswirkungen unerwarteter Fachausfälle. Häufige Linienstillstände und übermäßiger Materialabfall beeinträchtigen schnell Ihre Verarbeitungseffizienz. Ein zuverlässiger Lieferant hilft Ihnen aktiv dabei, diese Verarbeitungsstörungen durch strenge Qualitätssicherungsprotokolle zu minimieren.
Die Skalierbarkeit der Lieferkette ist eine nicht verhandelbare Messgröße für Großverarbeiter. Bewerten Sie die Rohproduktionskapazität des Lieferanten gründlich. Sie müssen die Standardvorlaufzeiten überprüfen, insbesondere bei der Bestellung kundenspezifischer Auflagen. Überprüfen Sie stets deren spezifische Notfallpläne. Fragen Sie, wie sie mit plötzlichen Engpässen bei Rohmaterialharz oder regionalen logistischen Störungen umgehen. Sie benötigen einen Partner, der in der Lage ist, die Produktion bei saisonalen Nachfragespitzen sofort zu skalieren.
Die Ausrichtung auf Nachhaltigkeit ist in der modernen Lebensmittelverarbeitung von enormer Bedeutung. Während PP gemäß dem Harz-Identifikationscode Nr. 5 technisch recycelbar ist, unterscheiden sich die Realitäten der örtlichen Infrastruktur erheblich. Überprüfen Sie, ob der Lieferant von der FDA zugelassene Post-Consumer-Recycling-Inhalte (PCR) verwendet. Sie müssen diese PCR-Integration erreichen, ohne die strukturelle Integrität der Tiefkühlschale selbst zu beeinträchtigen.
Die Auswahlaktion erfordert eine empirische Validierung auf Ihrer Etage. Fordern Sie einen begrenzten Pilotlauf von Ihrem Top-Lieferanten an. Fordern Sie 500 bis 1.000 Probentabletts für Live-Tests an. Testen Sie diese Muster an Ihren aktiven Produktionslinien unter realen Bedingungen. Beobachten Sie genau, wie sie sich entfalten, versiegeln und einfrieren. Ein physischer Pilotlauf deckt versteckte Maschinenreibungen auf, bevor es zu Störungen in Ihrer gesamten Anlage kommt.
Die Auswahl der richtigen PP-Schale schließt die Lücke zwischen Verarbeitungseffizienz, Lebensmittelsicherheit und Verbraucherfreundlichkeit. Die passende Copolymermischung sorgt dafür, dass Ihr Produkt den harten Weg vom Schockfroster in die Mikrowelle übersteht. Das richtige Design verhindert kostspielige Betriebsengpässe an automatisierten Linien.
Stützen Sie Ihre endgültigen Beschaffungsentscheidungen ausschließlich auf strengen empirischen Tests. Führen Sie gründliche Tiefkühl-Falltests durch, bewerten Sie die Dichtungsintegrität unter Druck und führen Sie umfangreiche Trockenläufe der Maschinen durch. Verlassen Sie sich nicht allein auf die Marketingaussagen des Herstellers. Die wahre Leistung stellt sich erst direkt in Ihrer Verarbeitungshalle unter realen Arbeitsbedingungen unter Beweis.
Wenden Sie sich umgehend an die technischen Verpackungsingenieure. Fordern Sie detaillierte Sicherheitsdatenblätter an und vereinbaren Sie einen umfassenden Test der Anlage. Indem Sie Ihr Verpackungsmaterial eng an Ihre spezifischen Produktformulierungen anpassen, vermeiden Sie Verzögerungen bei der Verarbeitung und schützen den Ruf Ihrer Marke.
A: PP (Polypropylen) ist äußerst kostengünstig und mikrowellengeeignet, hält jedoch im Allgemeinen herkömmlichen Ofentemperaturen nicht stand. CPET (kristallisiertes Polyethylenterephthalat) hält breiteren Temperaturextremen stand, einschließlich Anwendungen im Doppelofen. Allerdings hat CPET typischerweise ein höheres Gewicht und erfordert eine etwas andere Handhabungsdynamik während des Verpackungsprozesses.
A: Ja, aber Standard-PP ist sehr durchlässig für Sauerstoff. Für ein effektives MAP, das die Haltbarkeit deutlich verlängert, muss die PP-Schale mit einer Hochbarriereschicht coextrudiert werden. Materialien wie EVOH werden innerhalb des PP geschichtet, um das modifizierte Gasgemisch sicher in der Verpackung einzuschließen.
A: Arbeiten Sie frühzeitig in der Entwurfsphase mit einem spezialisierten Werkzeugingenieur zusammen. Stellen Sie sicher, dass die kundenspezifische Form die richtigen Entformungswinkel, markante Entstapelungsnasen und perfekt flache Flansche aufweist. Diese maßgeschneiderten Funktionen verhindern mechanische Staus und gewährleisten die Kompatibilität mit Ihrer spezifischen Schalenversiegelungsausrüstung.


